


干了十来年玻璃修复,常有人跟我说:不就是拿个打磨机在玻璃上磨吗,有啥技术含量? 每次听见这话我都笑笑 —— 手艺是手上的功夫,但功夫的根儿全在科学逻辑里。为啥深划痕得先粗磨再细磨?为啥磨完发白抛一下就透亮?为啥有的师傅修完无痕,有的修完发雾还留印? 今天就把打磨抛光修复的底层原理扒透,全是大白话,看完你就懂这行的门道在哪。
一、先搞懂:玻璃划痕到底是啥?
咱们日常用的门窗玻璃、幕墙玻璃,主要成分都是二氧化硅,肉眼看着光溜溜,放大到微观层面,是平整致密的分子表面。 所谓划痕,就是碰到了比玻璃硬的东西(比如沙子、钢丝球、五金边角),在玻璃表面刮出了一道道凹凸不平的沟槽。 你能看见划痕,根本不是沟槽本身有颜色 —— 而是这些高低不平的地方,把照过来的光线给 “打散” 了。原本平行的光线乱反射、乱折射,就在视觉上形成了一道道白印。划痕越深,高低差越大,光线散得越厉害,划痕就越显眼。
二、打磨的核心:用 “减法” 削平高低差
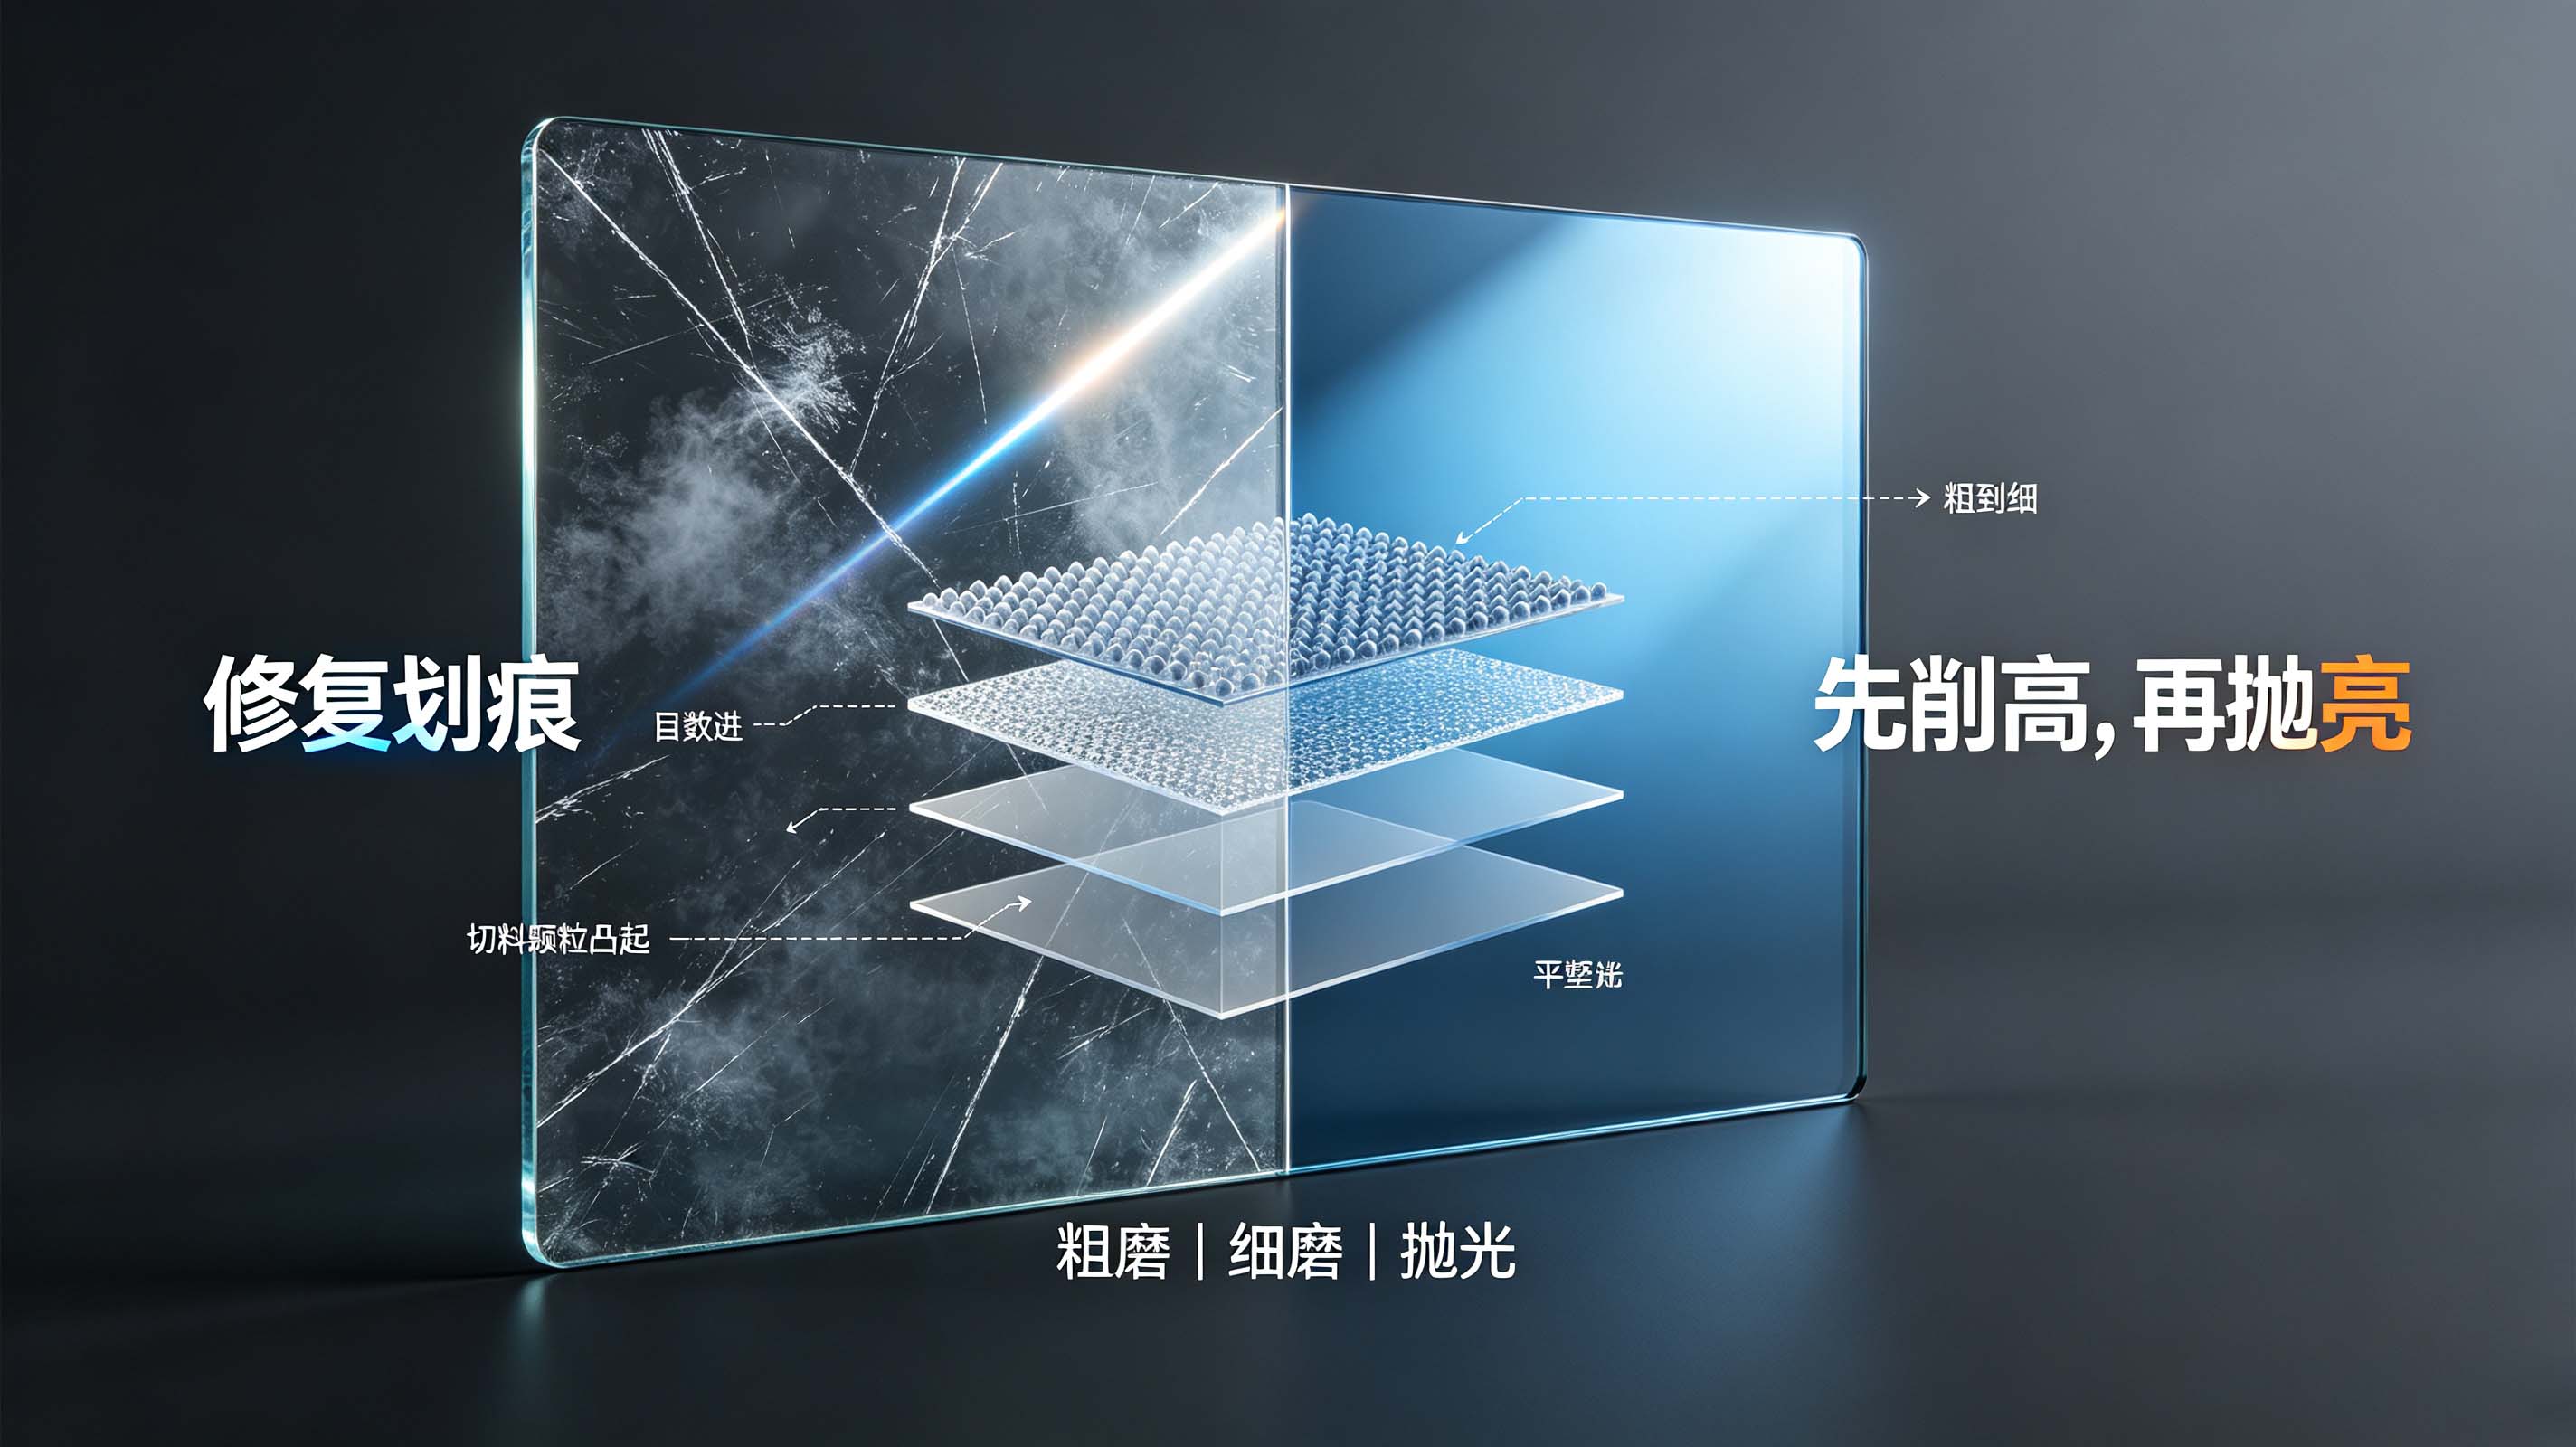
很多人以为修复划痕是 “把坑填上”,这是最大的误区。咱们打磨走的路子,叫削高就低—— 说白了,就是把划痕周围凸起的玻璃,一点点磨掉,直到和划痕的底部齐平。 等整个面都磨平了,没有高低差了,光线不散射了,划痕自然就看不见了。 这里面藏着两个硬科学道理,差一个都磨不好:
1. 磨料硬度,必须 “碾压” 玻璃
玻璃的莫氏硬度大概在 5.5~6.5 之间,想动它的表面,磨料就得比它更硬。 咱行内用的金刚石研磨片、碳化硅磨料,莫氏硬度分别是 10 和 9.5,都比玻璃硬一大截。这些细小的磨粒就像无数把微型手术刀,高速旋转的时候,能一层一层切削玻璃表面,把凸起的部分精准刮下来。 要是磨料硬度不够,磨半天玻璃啥事没有,纯纯白费功夫。
2. 目数递进,是 “无痕” 的关键
打磨从来不是一步到位,必须从粗到细一步步换磨片,跳目数是修复大忌。
粗磨(低目数):磨粒大、切削力强,对付深划痕效率最高,几下就能把划痕的主体磨平。但磨完表面会留下密密麻麻的粗磨痕,摸起来发涩,看着也发乌。
细磨(中高目数):磨粒越来越小,切削深度越来越浅。每换一次更高目数的磨片,就是把上一步留下的粗磨痕,磨得更细、更浅。
一步步升上去,直到最后打磨完成,深划痕彻底消失,只留下肉眼看不见的微观凹凸。这一步基础打不好,粗磨痕没盖干净,后面再怎么抛光都能看到印子。
三、抛光的本质:从 “磨平” 到 “镜面” 的质变
打磨到顶,划痕是没了,但玻璃肯定发白、发雾,透光度差远了 —— 这就是微观凹凸还在散射光线。抛光的作用,就是把这些纳米级的凹凸处理掉,让玻璃恢复到出厂一样的光学镜面。 很多人以为抛光就是 “磨得更细”,其实它是精细研磨 + 表面微流动双重作用的结果:
1. 微米级精细研磨
咱们常用的氧化铈抛光粉,颗粒细到微米甚至亚微米级,硬度和玻璃非常接近。 它不会像粗磨料那样 “切削” 玻璃,而是像无数个圆滑的小碾子,在抛光盘的压力下,把表面微观的小凸起一点点碾平、磨掉。当表面的高低差小于可见光波长的时候,光线就不会再发生明显散射,玻璃自然而然就透亮了。
2. 表面微塑流动
这是抛光最关键的一步,也是很多人不知道的原理。 抛光时抛光盘高速旋转,和玻璃摩擦会产生五六十度的温度,摸起来微微发烫。玻璃虽然是固态,但在局部的高温和压力下,表面的二氧化硅分子会产生极微小的塑性流动 —— 就像微微融化的糖稀,自动填平那些微观的小凹陷。 等温度降下来,玻璃表面就形成了一层连续、平整的光滑层,和原厂玻璃的表面状态几乎一模一样。 也正因为如此,抛光特别讲究转速、压力和时间:温度不够,分子流动不起来,抛不亮;压力太大、温度太高,玻璃局部受热不均,很容易炸纹。
四、最后说句实在话
说白了,玻璃划痕修复打磨抛光,本质就是先把带划痕的玻璃层磨掉,再把磨毛的表面抛回镜面。 没有什么神奇材料,也没有什么玄学手法,全是材料物理和光学的道理。师傅的手艺高低,无非就是对这些原理的把控:磨多少深度、什么时候换目数、抛光到什么程度停手,每一步都踩着科学逻辑来。 懂了这些,你就明白为啥同样是打磨抛光,修出来的效果天差地别 —— 差的从来不是工具,是对原理的理解和手上的分寸。
上一篇:听我一句劝:玻璃划痕别拿牙膏瞎磨
下一篇:暂无


